


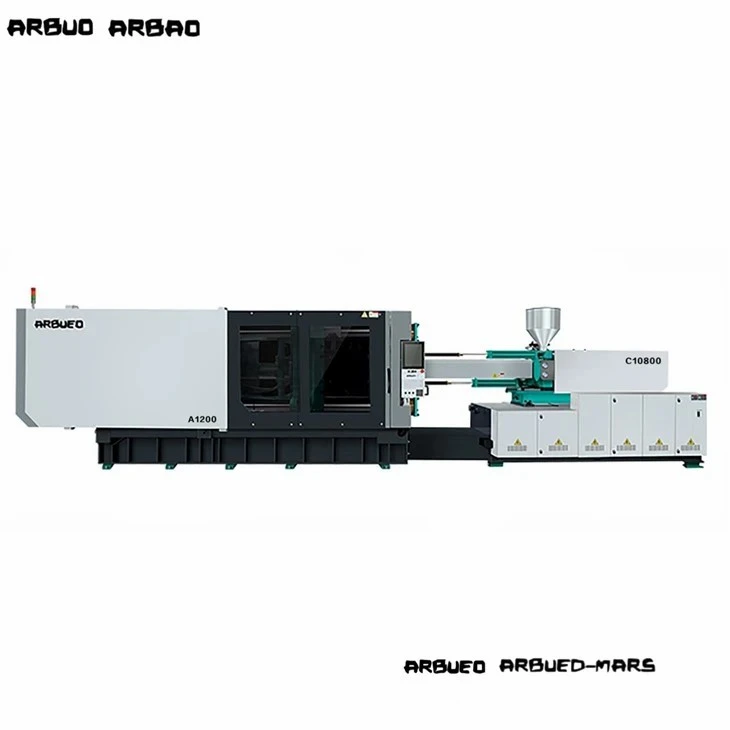


Mașină de turnat prin injecție de 1200 de tone
Mașina hidraulică de turnat prin injecție de 1200-tone este o platformă industrială de procesare a materialelor plastice, cu un tonaj mare de-, construită pentru producția de-volum mare de componente din plastic cu pereți groși,-de suprafață mare-și structurale. Proiectat cu un sistem de strângere cu bascule-în cinci-puncte, cu o geometrie optimizată a plăcii de analiză cu elemente finite (FEA) și un servomotor hidraulic în buclă închisă, această mașină echilibrează 12.000 kN de forță de reținere cu un control precis al loviturii.
Echipele de inginerie și managerii de achiziții de nivel-1 specifică această platformă pentru a produce bare de protecție pentru automobile, panouri structurale de instrumente, paleți din plastic industrial, lăzi de drenaj municipal și fitinguri cu pereți groși. Aparatul minimizează variația timpului ciclului, reduce degradarea termică și scade consumul de energie în timpul fazelor de răcire prelungite.
Specificații cheie
Parametrii operaționali de bază de mai jos detaliază dimensiunile mecanice, capacitățile hidraulice și limitele de procesare pentru platforma standard de 1200 de tone.
|
Parametru de specificație |
Unități metrice |
Echivalente imperiale |
|
Forța de prindere |
12.000 kN |
1.348 tone SUA |
|
Distanța dintre barele de legătură (H x V) |
1300 x 1200 mm |
51,18 x 47,24 in |
|
Dimensiuni platan (H x V) |
1920 x 1820 mm |
75,59 x 71,65 in |
|
Interval de înălțime a matriței (Min - Max) |
600 - 1250 mm |
23.62 - 49.21 în |
|
Deschidere maximă la lumina zilei |
2650 mm |
104,33 in |
|
Cursa maximă de deschidere a matriței |
1400 mm |
55,12 in |
|
Volumul fotografiere teoretic (șurubul C) |
6220 cm³ |
379,5 cu. în |
|
Greutatea loviturii (PS) |
5249 g |
185,1 oz |
|
Presiune maximă de injecție |
184 MPa |
26.686 psi |
|
Viteza de injectare |
1097 g/s |
38,69 oz/s |
|
Rata de plastificare (HDPE) |
201 g/s |
7,09 oz/s |
|
Forța/Cursa ejectorului |
230 kN / 350 mm |
25,8 tone / 13,78 in |
|
Puterea nominală a servomotorului |
112 kW |
150 CP |
|
Dimensiuni mașină (L x l x H) |
10.43 x 3.53 x 3.73 m |
34,2 x 11,6 x 12,2 ft |
|
Greutatea mașinii uscate |
57 de tone metrice |
125.663 lbs |
Caracteristici cheie
FEA-Structură de plată optimizată:Platanele turnate-de înaltă tracțiune proiectate folosind analiza cu elemente finite rezistă la solicitarea de încovoiere la o forță de strângere totală de 12.000 kN, prevenind deformarea matriței, fulgerarea de-a lungul liniilor de despărțire și uzura neuniformă a cavității.
Unitate de alimentare servo cu buclă închisă-:Servomotoarele hidraulice cu deplasare variabilă-ajustează dinamic puterea de ieșire în funcție de sarcina de procesare. Consumul de energie electrică scade în timpul fazelor de reținere și răcire, reducând consumul de energie cu 30% până la 70% în comparație cu sistemele tradiționale cu pompe fixe-.
Bare de legătură-întărite prin inducție:Barele de legătură sunt forjate din oțel 40Cr, fiind supuse întăririi prin inducție a suprafeței, șlefuirii de precizie și cromării dure pentru a menține mișcarea paralelă și rezistența la uzură pe milioane de cicluri.
Controler de injecție-în buclă închisă:Control digital prin profilele de viteză de injecție în mai multe-etape, presiune de menținere și contrapresiune monitorizate prin codificatoare liniare absolute cu precizie de poziționare de ±0,1 mm.
Sisteme integrate de tragere a miezului hidraulic:Echipat cu mai multe circuite de tragere a miezului acționate prin supape solenoide, permițând acționarea automată a miezului pentru geometrii complexe ale matriței, cum ar fi filetele țevilor și decupările interne.
Principiul de lucru și arhitectura sistemului
Mecanica de prindere
Unitatea de prindere folosește un mecanism de comutare dublu-cu cinci-puncte de sarcină grea. Generarea tonajului de prindere se bazează pe avantajul mecanic combinat cu mișcarea hidraulică cu viteză mare-. Reglarea grosimii matriței este condusă de un motor angrenaj cuplat cu feedback-ul traductorului de presiune pentru setarea automată a tonajului.
Process Flow: Hydraulic Cylinder Activation -> 5-Point Toggle Extension -> Moving Platen Advance ->Blocare mecanică rigidă
Mecanica injectiei
Un ansamblu de injecție cu dublu-cilindru asigură o forță axială echilibrată de-a lungul liniei centrale a șurubului, prevenind înclinarea cilindrului în timpul etapelor de menținere-înalte a presiunii. Rotirea șuruburilor este condusă de un motor cu piston radial cu-viteză mică,-cuplu mare, potrivit pentru materiale plastice tehnice sensibile la forfecare-și foarte umplute.
Process Flow: Hydraulic Plasticizing Motor -> Dual Injection Cylinders -> Linear Encoder Position Tracking ->Angajarea duzei
Standarde globale de aprovizionare a componentelor
Subsistemele critice sunt construite folosind componente industriale verificate pentru a menține disponibilitatea globală a pieselor de schimb și fiabilitatea-pe termen lung:
Microcontroler industrial: Techmation Q12A / Keba Controller Systems
Servomotoare și unități: Techmation / Inovație / Delta
Pompe hidraulice principale: Sumitomo / Vickers
Supape hidraulice direcționale: Yuken / Rexroth
Garnituri hidraulice: NOK (Japonia) / Hallite (Marea Britanie)
Codificatoare de poziție liniare: Novotechnik / Miran
Aparatură electrică: Siemens / Schneider Electric
Avantaje tehnice
Paralelismul platanului și controlul deflexiunii
Under maximum load, heavy molds (>15 tone) creează forțe de îndoire localizate. Această mașină plasează punctele de transfer al forței de strângere spre centrul zonei de montare a matriței. La blocarea completă de 12.000 kN, înclinarea platanului este menținută cu 0,08 mm pe metru, eliminând riscurile de flash pe marginile exterioare ale cavității și prelungind durata de viață a matriței.
Precizie termică și ansambluri șuruburi rezistente la uzură{0}}
Pentru compușii umpluți cu sticlă-sau abrazivi, șurubul și cilindrul prezintă acoperiri de aliaj de nichel-bimetalice aplicate prin sudarea cu arc transferat cu plasmă (PTA). Benzile de încălzire ceramice controlate de microprocesoare PID cu mai multe-etape rețin variațiile de temperatură a topiturii cu ±1,0 grade .
Rețea de conducte hidraulice trase la rece-
Liniile hidraulice folosesc tuburi de oțel trase{0}}la rece fără sudură conectate prin îmbinări cu flanșe inelare de oțel, mai degrabă decât îmbinări sudate. Acest design minimizează frecarea internă a fluidului, previne degradarea uleiului termic și elimină riscurile de scurgere asociate cu oboseala de sudură indusă de vibrații-.
Aplicații tipice și tipuri de piese
Această platformă procesează componente industriale de-format mare din sectoarele de producție critice:
Exterior și interior auto:Barele de protecție față/spate, panourile interioare ale ușilor, tablourile de bord ale instrumentelor și căptușelile arcului de roată folosind PP + EPDM-T20 sau ABS.
Logistica si manipularea materialelor:Paleți grei-rackabili, lăzi de transport pliabile și containere de depozitare industrială care utilizează HDPE sau PP cu-impact puternic.
Infrastructura civila:Camere de inspecție municipale, fitinguri pentru țevi de scurgere cu diametru mare-și cutii de joncțiune pentru cabluri care utilizează PVC rigid sau PP-R.
Ambalaj industrial:Găleți de lichid cu pereți grei-, bidoane chimice și cuve cu pereți gros- care utilizează LLDPE sau copolimer PP.
Electrocasnice:Căzi exterioare ale mașinii de spălat, cadre de bază ale aparatului de aer condiționat și capace din spate ale televizorului folosind ABS, HIPS sau PP umplut-talc.
Compatibilitatea materialelor
Unitatea de plastificare prelucrează o gamă largă de rășini termoplastice, cu profile de prelucrare termică și mecanică pre{0}}preconfigurate stocate în memoria controlerului:
Poliolefine de marfă:Polipropilenă (PP), Polietilenă de-înaltă densitate (HDPE), Polistiren (GPPS/HIPS).
Polimeri de inginerie:Acrilonitril butadienă stiren (ABS), poliamide (PA6/PA66 umplute cu până la 40% fibră de sticlă), policarbonat (PC), amestecuri PC/ABS.
Materiale-sensibile la temperatură:PVC rigid (folosind geometriile șuruburilor-cromate opționale și zonele cilindrului de răcire cu aer forțat-).
Rășini post-de consum și reciclate (PCR):Proiectat cu hidraulice de plastificare cu cuplu-înalt pentru a gestiona materialele remacinate care prezintă caracteristici variabile ale indicelui de curgere a topiturii (MFI).
Opțiuni de configurare
Pentru a adapta platforma de bază la cerințele specifice de producție, cumpărătorii pot alege dintre următoarele module configurabile:
Variații cu șuruburi și țevi
Șurub tip A: profil de plastifiant standard pentru GPPS, ABS și PP.
Șurub tip B: șurub-bimetalic rezistent la uzură pentru rășini de inginerie umplute-sticlă.
Șurub de tip C: profil de amestec-înalt cu bariere specializate pentru dispersia masterbatch-ului.
Pachete funcționale specializate
Acumulator-Pachet de injecție asistată: acumulatori de azot de-înaltă presiune pentru injecție cu viteză ultra{-înaltă- în aplicații cu pereți-subțiri.
Kit de prelucrare PVC: șurub dur-cromat, ansambluri specializate de ventilator de răcire cu aer-și circuite dedicate de control al temperaturii.
Integrarea interfeței de automatizare: interfețe pre-cablate EUROMAP 67 sau EUROMAP 73 pentru roboți servo cu 3 axe și extracția automată a pieselor.
Standarde de control și testare a calității
Fiecare mașină este supusă unor protocoale structurate de fabricație și verificare a calității înainte de expedierea din fabrică:
Verificarea preciziei de prelucrare:Cadrele și plăcile de mașină sunt prelucrate pe mașini de frezat CNC cu mai multe axe. Planeitatea suprafeței de montare și paralelismul găurilor-barei de legătură sunt verificate prin instrumente de aliniere cu laser.
Testarea integrității materialelor:Piesele forjate cu bare de legătură și piesele turnate cu plăci sunt supuse testelor ne-distructive cu ultrasunete (NDT) pentru a verifica golurile interne de aer, incluziunile de zgură sau micro-fisurile structurale.
Testarea presiunii hidraulice și a scurgerilor:Manifoldurile hidraulice și rețelele de conducte sunt supuse la 125% din presiunea nominală de operare pentru a confirma integritatea cusăturii și răspunsul la comutarea supapelor.
Test din fabrică de funcționare uscată de 24 de ore:Mașinile complet asamblate efectuează un test de ciclu continuu de 24 de ore, evaluând lubrifierea articulațiilor cu bascule, echilibrul termic, logica senzorului și blocarea porții de siguranță în condiții de funcționare.
Personalizare și suport OEM
Dispoziții personalizate pentru platan și ejector:Dimensiuni personalizate ale barei de legătură-, modele de găuri de montare a matriței EUROMAP/SPI și configurații de tije mecanice de evacuare-specifice clientului.
Acoperiri bimetalice specializate:Căptușeli personalizate de carbură de tungsten sau din aliaj de nichel-pentru prelucrarea rășinilor foarte corozive sau abrazive.
Adaptări de tensiune și putere:Dulapuri electrice personalizate construite pentru rețele electrice regionale specifice, inclusiv surse standard de 380V/50Hz, 460V/60Hz sau 230V/60Hz.
Informații necesare pentru o ofertă tehnică (RFQ)
Informații necesare pentru o ofertă tehnică (RFQ)
Pentru a permite echipelor de ingineri să verifice potrivirea mucegaiului, să calculeze dimensiunea necesară a împuşcăturii şi să emită o propunere comercială oficială, vă rugăm să furnizaţi următoarele detalii cu întrebarea dvs.:
Desene de piese 3D (format .STEP, .IGES sau .X_T)
Gradul țintă de material plastic și procentul de umplutură (de exemplu, PA66 + 30% GF)
Dimensiunile matriței (lungime x lățime x înălțime) și greutatea totală a matriței
Greutatea necesară a injecției pe ciclu (grame sau uncii)
Cerințe de timp țintă pentru ciclul de producție
Numărul de trageri de miez hidraulice și circuite pneumatice de suflare a aerului necesar
Tensiune și frecvență de funcționare a instalației (de exemplu, 480 V / 60 Hz / trifazic)
FAQ
Î: Ce capacitate de macara rulantă și înălțimea clădirii sunt necesare pentru instalare?
R: Înălțimea totală a mașinii este de 3,73 metri (12,2 ft). Instalarea necesită o capacitate de macara rulantă de cel puțin 25 până la 30 de tone metrice pentru a gestiona cel mai greu ansamblu (cadru unității de prindere și plată mobilă) și pentru a monta matrițele mari de producție industrială în siguranță.
Î: Este această mașină de 1200-tone potrivită pentru aplicații de ambalare cu pereți subțiri?
R: Acționarea hidraulică standard oferă rate standard de injecție industrială. Pentru ambalaje de-viteză mare,-perete subțire, cu rapoarte lungime-la-grosime (L/T) care depășesc 200:1, trebuie specificat un pachet opțional de injecție cu acumulator de azot pentru a atinge vitezele de umplere necesare.
Î: Cum funcționează sistemul servo-hidraulic la temperaturi ambientale ridicate?
R: Aparatul include o carcasă de rezistență grea-și-răcitor de ulei cu tub ca echipament standard. În mediile ambiante ale fabricii care depășesc 40 de grade (104 de grade F), un răcitor industrial extern ar trebui să furnizeze apă de răcire la 18-22 de grade pentru a menține temperaturile uleiului hidraulic în intervalul optim de 35 de grade până la 50 de grade.
Î: Ce standarde și certificări de siguranță se aplică acestei mașini?
R: Mașinile sunt construite în conformitate cu standardele europene CE și dispun de interblocări electrice de siguranță cu dublu-circuit, supape hidraulice de blocare de siguranță, uși glisante complet închise și sisteme de oprire de urgență care îndeplinesc standardele de siguranță ISO 13849-1 (Categoria 3/4).
Tag-uri populare: Mașină de turnat prin injecție de 1200 de tone, China 1200 de tone producători de mașini de turnat prin injecție, furnizori, fabrică


