


Mașini Servo de turnat prin injecție
↵
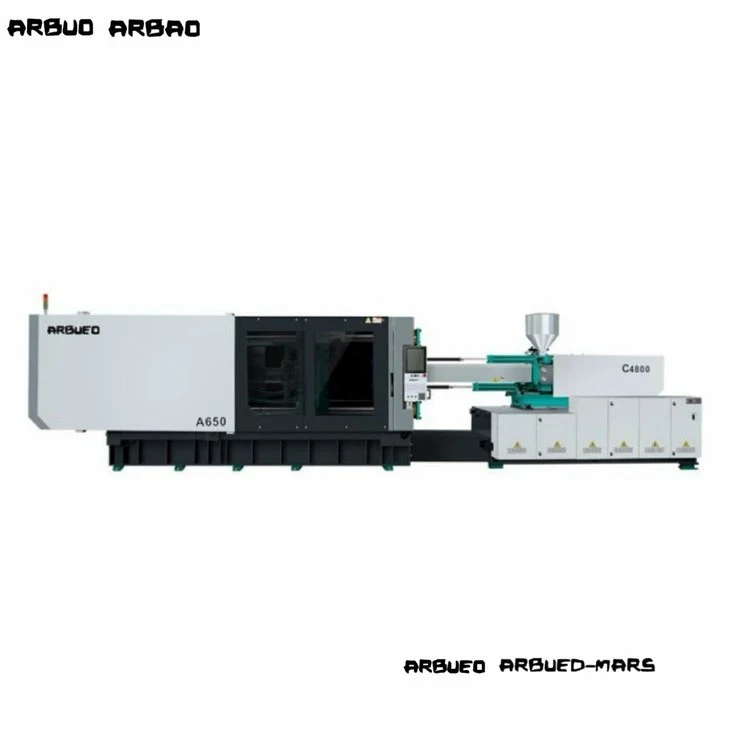
Producator de masini de turnat prin injectie servo
Selectarea echipamentelor de turnare prin injecție hidraulică pentru producția de volum mediu-și-înalt{- necesită echilibrarea costurilor energetice, preciziei, timpilor de ciclu și longevității mașinii. Tehnologia modernă servo-hidraulică elimină ineficiențele termice și electrice ale sistemelor tradiționale de pompe-cu deplasare fixă, oferind în același timp stabilitatea clemei și cuplul ridicat necesar pentru rășinile de inginerie.
Acest ghid tehnic prezintă specificațiile de performanță, configurațiile hidraulice, formulele de dimensionare și opțiunile mecanice pentru echipele de inginerie, managerii de achiziții și directorii de operațiuni ale fabricii care evaluează utilajele de turnare prin injecție servo pentru creșterea industrială-sau modernizarea instalațiilor.


Prezentare generală a mașinii de turnat prin injecție servo
O mașină de turnat prin injecție servo utilizează un sistem dinamic de servomotor cu buclă închisă-pentru a conduce pompele interne cu deplasare-variabilă sau fix-. Spre deosebire de mașinile hidraulice convenționale în care motoarele cu inducție funcționează continuu la turația nominală, indiferent de faza procesului, un sistem servo-modulează viteza și cuplul motorului instantaneu pe baza presiunii și a debitului-în timp real.
În timpul fazelor fără-acțiune-cum ar fi răcirea, pauza matriței sau ejectarea robotizată-servomotorul scade la -zero RPM. Această schimbare operațională aduce trei beneficii principale:
Economii de energie:Reduce consumul electric hidraulic cu 30% până la 70% în comparație cu sistemele standard cu deplasare fixă-.
Management termic:Minimizează încălzirea prin frecare a fluidului hidraulic, reducând cerințele de apă pentru răcitorul de ulei și prelungind durata de viață a uleiului.
Repetabilitate:Menține timpii de răspuns sub 50 ms pentru presiunea de injecție-în buclă închisă și controlul poziției, asigurând o variație mai mică a greutății-la-la tragere.
Configurații mașini
UNITATEA DE INJECȚIE:
Servomotor și acționare
Șurub și cilindru nitrurat
Cărucior cu șină de ghidare liniară
UNITATE DE PRIMER:
Comutare dublă-cinematică
Plată din oțel turnat (optimizat FEA)
Matriță hidraulică automată-Ajustare înălțime
PACHET SERVO-HIDRAULIC:
Servomotor AC cu magnet permanent
Pompă cu viteze internă
Controler{0}}de răspuns ridicat
Sistem de comutare-dublu-din cinci puncte: optimizează avantajul mecanic, oferind deplasare rapidă a platanului la presiune scăzută și forță mecanică mare de blocare la închiderea finală.
FEA-Planuri optimizate din fontă ductilă: plăci din fier sferoidal din grafit proiectate cu nervuri structurale cu deformare redusă-pentru a asigura o distribuție uniformă a presiunii de prindere pe suprafața matriței.
Sistem de lubrifiere automată: distribuție volumetrică centralizată a grăsimii care furnizează lubrifiant măsurat pentru a lega-bucșele barelor și știfturile de comutare, reducând uzura știfturilor și contaminarea cu particule.
Reglarea înălțimii matriței hidraulice-: Reglarea înălțimii platanului condusă de angrenaje- cu monitorizare digitală a codificatorului pentru modificări rapide ale configurației matriței.
Carucior dublu-cilindru echilibrat: cilindrii dubli de acționare hidraulică aplică forțe axiale echilibrate pe căruciorul șurubului în timpul injecției pentru a preveni dezalinierea și înclinarea duzei.
Șurub și cilindru bimetalic/nitrurat: butoi standard din oțel nitrurat SACM 645 cu opțiuni pentru căptușeli bimetalice din carbură de tungsten-pentru rășini de inginerie umplute cu sticlă-.
Mișcarea șină de ghidare liniară: șinele de ghidare cu mișcare liniară cu frecare redusă-de pe căruciorul de injecție reduc alunecarea mecanică-în timpul micro-dozării și mișcarea de injecție cu viteză mare-.
Lista de produse
Model: A100 Compact
Forța de prindere: 1.000 kN
Distanță-bară de legătură (înălțime x v): 360 x 360 mm
Capacitate de injectare (PS): 145 g
Presiune maximă a sistemului: 17,5 MPa
Aplicație țintă: electronice mici de precizie, conectori, sub{0}}ansambluri
Model: A170 Standard
Forța de prindere: 1.700 kN
Distanță-bară de legătură (înălțime x v): 460 x 460 mm
Capacitate de injectare (PS): 280 g
Presiune maximă a sistemului: 17,5 MPa
Aplicație țintă: componente tehnice, carcase medicale, capace
Model: A230 Universal
Forța de prindere: 2.300 kN
Distanță-bară de legătură (înălțime x v): 530 x 530 mm
Capacitate de injectare (PS): 450 g
Presiune maximă a sistemului: 17,5 MPa
Aplicație țintă: Piese de electrocasnice, bunuri de larg consum, turnare cu insert
Model: A290 Heavy-Duty
Forța de prindere: 2.900 kN
Distanță-bară de legătură (înălțime x v): 620 x 620 mm
Capacitate de injectare (PS): 720 g
Presiune maximă a sistemului: 17,5 MPa
Aplicație țintă: ornamente interioare auto, fitinguri industriale pentru țevi
Model: A390 de mare-volum
Forța de prindere: 3.900 kN
Distanță-bară de legătură (înălțime x v): 710 x 710 mm
Capacitate de injectare (PS): 1.250 g
Presiune maximă a sistemului: 17,5 MPa
Aplicație țintă: containere cu tragere adâncă-, carcase mari, capace pentru automobile
Model: A550 Industrial
Forța de prindere: 5.500 kN
Distanță-bară de legătură (înălțime x v): 830 x 830 mm
Capacitate de injectare (PS): 2.100 g
Presiune maximă a sistemului: 17,5 MPa
Aplicație țintă: panouri structurale mari, lăzi, componente auto cu mai multe-cavități
Caracteristici tehnice cheie
Arhitectură de control-Buclă închisă BUS:
Comunicația controler-la-servo utilizează protocoale EtherCAT sau CANopen, menținând ciclurile de răspuns ale buclei de control sub 1 ms.
Traductoare liniare de{0}}înaltă precizie:
Codificatoare de poziție optice/rezistive absolute cu rezoluție de 0,01 mm instalate pe axele de prindere, injecție și ejector pentru feedback de poziție.
Zone de temperatură în baril PID:
Controlul încălzirii SSR (releu cu stare solidă) cu mai multe zone {-cu algoritmi de auto-ajustare PID menține toleranțele zonei baril în +/- 1 grade C.
Protecție-mucegaiului la presiune scăzută:
Setările variabile de presiune și viteză monitorizează închiderea matriței; algoritmii sensibili-de detectare a cuplului declanșează inversarea imediată a mucegaiului dacă se întâlnește rezistență.
Interfețe de tragere și deșurubare a miezului:
Secvențe de extragere a miezului hidraulic programabile integrate (standard cu 2 circuite) cu opțiuni pentru motoare hidraulice de deșurubare.
Sistem hidraulic servo și management al energiei
SECVENȚA BUCLEI DE CONTROL DINAMIC:
System Controller ->Trimite comanda digitală de viteză/presiune către servomotor
Servo Drive ->Controlează servomotorul AC cu magnet permanent
AC Servo Motor ->Acționează pompa cu viteze interioare
Internal Gear Pump ->Alimentarea actuatoarelor hidraulice
Pressure Transducer ->Trimite feedback în timp real-presiunii/debitului către controlerul de sistem
Arhitectura sistemului
Unitatea de alimentare împerechează un motor sincron cu magneți permanenți (PMSM) cu o pompă cu viteze internă cu zgomot redus-. Presiunea sistemului este monitorizată continuu printr-un traductor digital montat direct pe galeria de evacuare a pompei.
Bucla de control dinamic
Controlerul mașinii calculează debitul (Q) și presiunea (P) necesare pentru faza specifică a mașinii (de exemplu, menținerea presiunii, plastifierea sau cursa platanului).
Semnalele sunt trimise către servomotor printr-un bus de câmp digital.
Servoacționarea ajustează viteza motorului (n) pentru a regla debitul și ajustează cuplul motorului (tau) pentru a regla presiunea sistemului.
Frecvența buclei de feedback al presiunii funcționează la 2 kHz, reducând instantaneu turația motorului în timpul presiunii de menținere sau răcire la niveluri de așteptare, prevenind risipa de energie prin supapele de siguranță.
Servo vs. Hidraulic convențional
Convențional: Motor cu inducție AC (viteză constantă)
Servohidraulic: Servomotor cu magnet permanent (viteza variabila)
Impact: elimină consumul de energie atunci când mașina este inactivă.
Convențional: inițial (100%)
Servohidraulic: Reducere de la 30% la 70%.
Impact: Cheltuieli de operare mai reduse per lovitură.
Convențional: ridicat (bypass-ul supapei de siguranță generează căldură)
Servohidraulic: Scăzut (oferă doar volumul de ulei solicitat)
Impact: Reduce sarcina răcitorului și întârzie oxidarea uleiului.
Convențional: inițial (100%)
Servohidraulic: Reducere de la 50% la 70%.
Impact: Reduce cerințele de utilități ale instalației.
Convențional: +/- 0.5% până la +/- 0.8%
Servohidraulic: +/- 0.1% până la +/- 0.3%
Impact: reduce ratele de deșeuri ale pieselor de inginerie cu toleranță{0}strânsă.
Convențional: 100 ms până la 150 ms
Servo hidraulic: Sub 40 ms
Impact: Inițierea mai rapidă a ciclului și controlul treptelor de presiune.
Convențional: 75 dBA până la 85 dBA
Servo hidraulic: sub 70 dBA
Impact: îmbunătățește conformitatea-la atelierului privind siguranța mediului.
Specificatii tehnice
Parametri mecanici generali (platforma reprezentativă A290)
Unitate de prindere:
Forța de prindere: 2.900 kN
Cursa de deschidere: 580 mm
Distanța dintre barele de legătură (H x V): 620 mm x 620 mm
Max. Inaltime matrita: 650 mm
Min. Inaltime matrita: 220 mm
Cursa ejector: 160 mm
Forța ejectorului: 77 kN
Unitate de injecție (Mărimea șurubului B):
Diametru șurub: 55 mm
Raport L/D: 20:1
Volumul teoretic de injectare: 522 cm3
Greutate lovitura (PS): 475 g
Viteza de injectare: 210 cm3/sec
Max. Presiune de injectare: 178 MPa
Viteza șurubului (max): 0 până la 190 rpm
Acționare / Hidraulic / Electric:
Presiunea sistemului: 17,5 MPa
Putere Servo Motor: 37 kW
Capacitate banda de încălzire: 16,5 kW
Capacitate rezervor ulei: 380 L
Dimensiuni mașină (L x l x H): 6,2 mx 1,6 mx 2,1 m
Greutatea mașinii uscate: 9,2 tone metrice
Cum se selectează
Pasul 1: Calculul forței de prindere
Pasul 2: Verificarea dimensiunii și volumului fotografiei
Pasul 3: verificarea potrivirii dimensionale (-bară de legătură și lumină naturală)
Pasul 4: Analiza presiunii de injecție
Pasul 5: Evaluarea ratei de plastificare
Pasul 6: Configurarea circuitelor hidraulice auxiliare și de bază
Determinați tonajul de cleme necesar pe baza suprafeței totale proiectate a piesei plus sistemul de ghidaj, înmulțită cu presiunea specifică din cavitatea polimerului:
Forța de strângere (kN)=[Aria proiectată (cm2) x Presiunea în cavitate (bar) / 100] x Factor de siguranță (1,1 până la 1,2)
Presiunile din cavitatea de referință:
Poliolefină (PE/PP): 300 până la 450 bar
Rășini de inginerie (PC, ABS, PA): 500 până la 800 bar
Ambalaj-perete subțiri: 800 până la 1100 bar
Potriviți masa piesei la capacitatea de injecție a mașinii. Selectați o dimensiune a șurubului în care volumul de împușcare necesar (partea + pasaj) consumă 30% până la 80% din capacitatea maximă de împușcare a țevii:
Capacitatea butoiului sub 20%: Risc degradarea rășinii din cauza timpului de rezidență excesiv în butoiul încălzit.
Capacitatea butoiului mai mare de 80%: limitează consistența plastificării și reduce uniformitatea termică a împușcăturii-la-.
Verificați că lățimea și înălțimea matriței se potrivesc la distanța liberă-bara de legătură orizontală și verticală (H x V).
Asigurați-vă că dimensiunile minime și maxime ale înălțimii matriței se potrivesc cu grosimea matriței.
Verificați că cursa minimă de deschidere oferă suficient spațiu pentru a curăța piesele în timpul extracției robotului{0}}de-unelte pentru braț (EOAT).
Producție și control al calității
Precizia de prelucrare a platanelor:Platanele sunt prelucrate pe centre de prelucrare tip portal orizontal CNC cu 5 axe pentru a asigura toleranțe coplanare de 0,05 mm pe fețele de montare.
Reducerea stresului și tratament termic:Cadrele mașinii și piesele turnate cu platine sunt supuse unei recoacere-de reducere a tensiunii termice pentru a preveni deformarea structurală sub sarcini de prindere nominale continue.
Testarea sistemului hidraulic:Blocurile hidraulice sunt supuse curățării cu ultrasunete; sistemele sunt testate la o presiune maximă de lucru de 1,25x pentru a verifica integritatea etanșării și bypass-ul zero scurgeri interne.
Alinierea pe rulare uscată:Fiecare mașină finalizată este supusă unui test obligatoriu de funcționare uscată continuă de 48-ore-inspectând semnăturile termice ale mișcării, echilibrul de deformare a barei de legătură și limitele de zgomot înainte de expediere.
Conformitate cu standardele de calitate:Fabricat în conformitate cu sistemele de management al calității ISO 9001; Conformitate CE verificată pentru dispozitivele de blocare mecanice de protecție, siguranță electrică (EN 60204-1) și standarde de siguranță hidraulică.

Componente auto
Piese țintă: ornamente uși, jaluzele HVAC, capace motor
Cerințe: rezistență structurală ridicată, urme scăzute de scufundare, consistență dimensională în intervalele termice ambientale.
Rășini: PP + 30% Fibră de sticlă, aliaje ABS/PC, PA66.
Caracteristica cheie a mașinii: profil de viteză de injecție în mai multe-etape și opțiuni de tragere a miezului pentru glisoare complexe de matriță.
Electrice și Electronice
Piese țintă: carcase relee, blocuri terminale, cadre de precizie
Cerințe: toleranțe strânse, flash zero la liniile de despărțire, acționare precisă a știfturilor.
Rășini: PBT, LCP, ABS ignifug{0}}, policarbonat.
Caracteristica cheie a mașinii: controlul presiunii de injecție în buclă închisă-înaltă de răspuns-pentru a preveni supra-ambalarea micro-structurilor.
Produse industriale și de construcții
Piese țintă: fitinguri pentru țevi, supape, presetupe
Cerințe: capacități de injectare-adâncă, livrare ridicată a topiturii, ambalare a piesei-groase, fără formarea de goluri.
Rășini: PVC rigid, HDPE, PPR.
Caracteristica cheie a mașinii: Motoare de plastificare hidraulice cu cuplu mare-împerecheate cu profile optimizate de șuruburi bimetalice cu uzură ridicată-.
Ansambluri specializate cu șuruburi și cilindri:
Șuruburi UPVC cu placare-cromată înaltă și design specializat de vârf.
Butoaie bimetalice complete-rezistente la coroziune-pentru prelucrarea fluoropolimerului.
Geometriile capului de amestecare (Maddock / pini de amestecare) pentru dispersia masterbatch-ului.
Modificari hidraulice:
Sisteme de injecție cu-înaltă viteză-asistată cu acumulator pentru aplicații cu pereți-subțiri.
Configurații hidraulice independente cu două-pompe pentru mișcarea și plastificarea simultană a clemei (recuperare paralelă).
Acumulatoare hidraulice pentru răspuns rapid la viteza de injecție.
Opțiuni de automatizare și interfață:
Interfețe de automatizare robot EUROMAP 63 sau SPI.
Protocoale de interfață de siguranță EUROMAP 73 / ANSI B11.20 pentru integrarea robotică.
Integrarea controlerului-fierbinte direct în ecranul de afișare al mașinii HMI.

Mașini înrudite
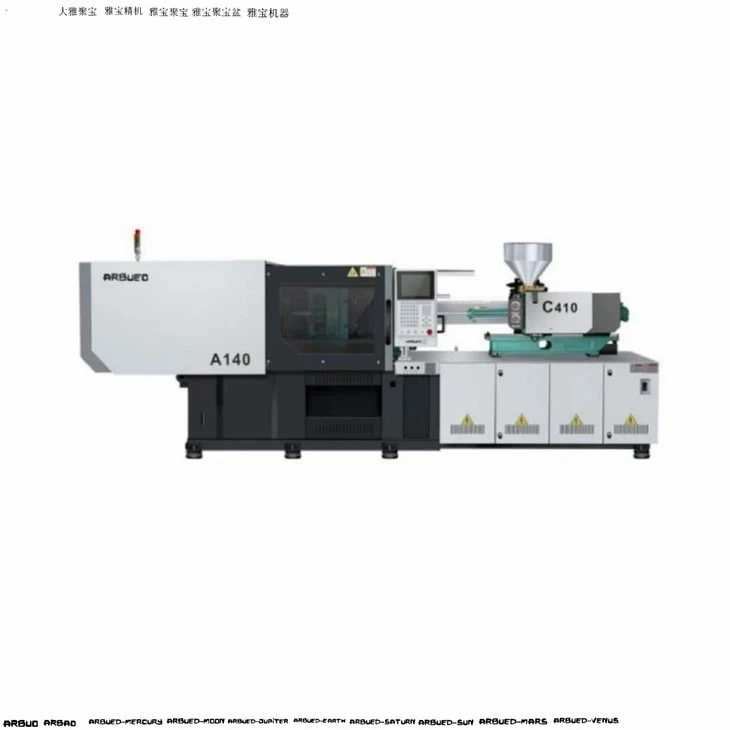
Mașini de turnat prin injecție cu servo-viteză mare: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) și cinematică cu comutare rapidă.
Două-mașini de turnat prin injecție cu servoplate:Proiectat pentru piese structurale mari (800T până la 3500T), oferind o amprentă mai mică, cursă extinsă de deschidere și prindere hidraulică directă.
Mașini cu mai multe-materiale/două-culori:Echipat cu unități de injecție duale (configurații în formă de L-, Paralel sau Piggyback) și mese rotative integrate pentru turnare multi-shot.
Mașini de turnare prin injecție servo verticale:Designuri de prindere verticală și injecție verticală optimizate pentru operațiuni de turnare manuală sau automată a inserției.
FAQ

Solicitați o cotație
Aveți nevoie de asistență pentru a selecta tonajul corect de cleme, dimensiunea șurubului sau interfața auxiliară pentru linia dvs. de turnare? Furnizați mai jos specificațiile de producție pentru a primi o propunere tehnică detaliată, un desen al mașinii și o ofertă.
Dimensiunile piesei țintă (L x l x H mm):
Tip și calitate de rășină plastică:
Greutatea părții (g) și numărul de cavități:
Timp de ciclu estimat/necesar (sec):
Tensiune standard (de exemplu, 480V 3PH 60Hz / 400V 3PH 50Hz):
Inginerii de asistență tehnică sunt disponibili pentru a efectua validarea structurii matriței și calculele tonajului de cleme înainte de plasarea comenzii.
Suntem producători și furnizori profesioniști de mașini de turnare prin injecție servo din China, specializați în furnizarea de servicii personalizate de înaltă calitate. Vă urăm cu căldură bun venit la mașinile de turnat servo-injecție angro de vânzare aici din fabrica noastră. Pentru consultanță de preț, contactați-ne.